Electrodos EDM
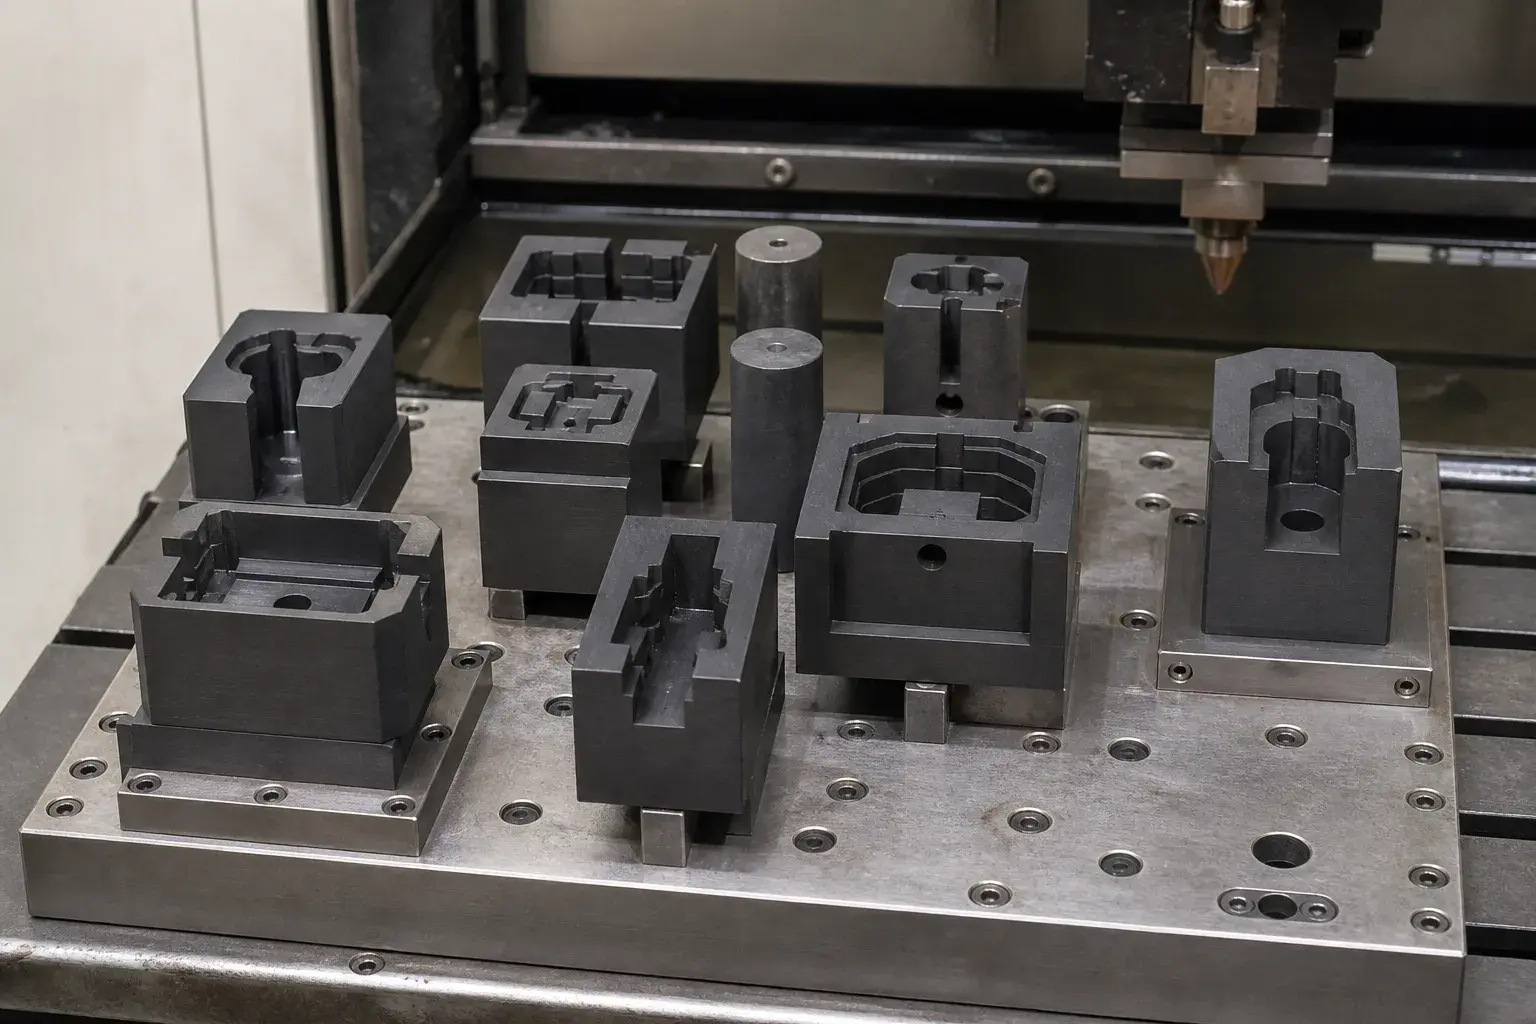
Electrodo de mecanizado por descarga
También se le llama: Electrodos de grafito para EDM · Electrodos de electroerosión · Grafito para electroerosión por penetración · Electrodos de grafito para moldes
[ Resumen técnico ]
En electroerosión por penetración el electrodo reproduce en negativo la forma a obtener y se consume parcialmente durante el proceso. El grafito domina esta aplicación porque se maquina a alta velocidad y con detalle fino —permite fabricar el electrodo en una fracción del tiempo que exige el cobre— y porque soporta la descarga con un desgaste comparativamente bajo. El grado se elige por tamaño de grano y densidad según se busque desbaste rápido o acabado fino.
Los electrodos de grafito para EDM requieren uniformidad estructural, maquinabilidad y estabilidad dimensional durante la electroerosión. ESGRAF recomienda la familia de material según acabado, velocidad de desgaste y complejidad geométrica.
Para selección de grado y especificaciones, consulte grafito para EDM. Para electrodos terminados a plano, maquinado de grafito. Contexto sectorial: industria de electroerosión.
[ Problema que resuelve ]
Obtener cavidades y detalles que no pueden mecanizarse por arranque de viruta, con un electrodo que se fabrica rápido y mantiene la forma durante la erosión.
Condiciones de operación
- Electroerosión por penetración
- Maquinado de electrodos
Cuándo es adecuada
- La geometría no puede obtenerse por arranque de viruta
- El electrodo debe fabricarse con rapidez y con detalle fino
- La cavidad exige aristas vivas o paredes profundas
- Se erosionan aceros templados o materiales difíciles de mecanizar
Cuándo puede no ser adecuada
- El proceso es de electroerosión por hilo y no de penetración
- El taller no puede controlar el polvo del maquinado del electrodo
- El acabado buscado exige un grado más fino del disponible en el taller
Retos del proceso
- Desgaste irregular del electrodo
- Acabado superficial deficiente
- Selección incorrecta de grado
Ventajas
- Excelente maquinabilidad
- Buen desempeño de erosión
- Grados para acabado fino o desbaste
Limitaciones
- Desgaste por arco o erosión eléctrica
- Conductividad y densidad deben calibrarse al proceso
- Algunos grados no son aptos para alta pureza
[ Variables críticas de selección ]
Estas variables definen el grado y la geometría. Los valores concretos se confirman contra la ficha técnica del grado.
- Geometría a erosionar y detalle finoDeterminante
- Régimen de desbaste o acabadoDeterminante
- Acabado superficial requerido en la piezaDeterminante
- Densidad de corrienteRelevante
- Geometría y toleranciasRelevante
- Pureza requerida y contaminación admisibleRelevante
[ Propiedades requeridas del material ]
Propiedades que orientan la selección. Los valores numéricos provienen de las fichas técnicas de cada grado.
Propiedades críticas
- Resistividad eléctrica
- Maquinabilidad
- Resistencia a la flexión
- Tamaño de grano
Propiedades secundarias
- Densidad aparente
- Dureza
- Estabilidad dimensional
[ Relaciones ]
[ Preguntas frecuentes ]
Ver todas las FAQContenido técnico revisado por ESGRAF — Última revisión: 8 de septiembre de 2026
[ Cotización ]
Asesoría y atención para la selección adecuada de material
Cuéntanos tu aplicación. Respuesta de ingeniería en menos de 24 horas.